Что записано в штрих-коде муфты
Каждый фитинг для электромуфтовой сварки несёт на корпусе этикетку со штрих-кодом. В коде зашиты параметры, по которым аппарат строит сварочный цикл:
- диаметр соединения — от него зависит сопротивление спирали и время прогрева;
- SDR или типоразмер — определяет требуемую энергию оплавления;
- напряжение и время сварки — паспортные значения производителя фитинга;
- идентификатор муфты — уникальный номер, попадающий в протокол сварки.
Считывание по штрих-коду выполняется по стандарту ISO 13950: аппарат автоматически устанавливает параметры сварки. Значения рассчитаны производителем муфты под конкретную партию — прибор не «угадывает» режим по таблице, а получает его из кода. Это снимает главную причину брака ручного ввода: опечатку в диаметре или времени.
Цикл сварки шаг за шагом
- Подготовка торцов. Трубы обрезаются перпендикулярно, окисленный слой снимается скребком (в комплектах большинства аппаратов каталога он есть), торцы и внутренняя поверхность муфты обезжириваются.
- Сборка соединения. Труба вводится в муфту до метки, оси выставляются по зажиму или позиционеру — перекос осей на муфтовой сварке так же бракует стык, как и на стыковой.
- Подключение и сканирование. Клеммы крепятся к выводам муфты через наконечники 4,0 или 4,7 мм — оба типоразмера идут в комплекте с большинством аппаратов каталога. Считыватель наводится на штрих-код, прибор распознаёт режим и предлагает старт.
- Контроль условий. Аппарат проверяет сопротивление цепи: обрыв, короткое замыкание или недопустимое сопротивление блокируют старт с кодом ошибки. Проверяется температура окружающей среды — рабочие диапазоны у современных машин от −20 до +50 °C.
- Оплавление. На спираль подаётся ток по программе из кода; прибор контролирует время и напряжение, компенсируя просадки сети. Диапазон выходного напряжения муфтовых аппаратов — от 8 до 48 В, у отдельных моделей до 60–80 В.
- Охлаждение и контроль. После цикла аппарат блокирует повторный запуск (защита от двойного нагрева), стык остывает без разборки. Параметры цикла и идентификатор муфты записываются в журнал протоколов.
Зачем аппарат со считывателем на практике
- Скорость. Сканирование занимает секунды против ручного ввода четырёх-пяти параметров; на серийных стыках экономия накапливается заметно.
- Защита от человеческой ошибки. Ручной ввод неверного режима — типовая причина брака муфтового стыка; штрих-код её снимает. При этом ручной ввод остаётся как запасной путь: если этикетка повреждена, аппарат позволяет ввести цифровой код или напряжение и время вручную.
- Протокол на каждый стык. Аппараты с протоколированием записывают идентификатор муфты, параметры и данные оператора по ISO 12176-3/4 — исполнительная документация собирается выгрузкой на флеш-накопитель через USB. В записи можно внести имя сварщика, погоду, номер шва и адрес объекта.
- Защита от повторного сваривания. Аппарат откажется варить муфту с уже использованным кодом — мелочь, которая на объекте экономит целый фитинг.
Аппараты каталога: как построен ассортимент
В категории электромуфтовых аппаратов машины выстроены по трём диапазонам, плюс отдельная полка аксессуаров.
Компактный класс (до 200 мм)
- Nowatech ZERN-160 — аппарат для низконапорных систем, входной уровень для дренажных и безнапорных сетей;
- Аппарат электромуфтовой сварки WP35K — лёгкая машина для мобильных работ;
- Gas-Fusion EF-250 (20–250 мм) — полевой класс для водоснабжения;
- ПРОСВАР ЭЛЕКТРО 200 (16–200 мм) — российская машина со стальной рамой, защитой IP 54, сканером в комплекте, протоколированием на 1500 стыков и выгрузкой на карту USB; меню на русском языке, компенсация температуры, мощность 2000 Вт;
- RITMO ELEKTRA S (до 200 мм) — инверторная машина весом 5,75 кг: в комплекте лазерный сканер, память 4000 протоколов в форматах PDF/CSV, ручка с намоткой кабеля, металлический транспортный ящик;
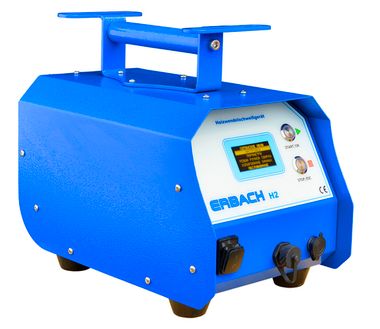
- Erbach H2 (16–160 мм) — немецкая машина в двух исполнениях: базовом и с функцией протоколирования.
Рабочий класс (250–315 мм)
- Gas-Fusion EF-315 (20–315 мм);
- ПРОСВАР ЭЛЕКТРО 315 (16–315 мм) — та же линейка ПРОСВАР с протоколированием и IP 54;
- SOVET-315 (20–315 мм) — российский аппарат трансформаторного типа с протоколированием, сканером и адаптерами 4,0/4,7 мм в комплекте, выходное напряжение 8–60 В, класс защиты IP 54;
- RITMO ELEKTRA M (до 315 мм) — средняя машина серии ELEKTRA;
- Erbach H2 (16–400 мм) в двух исполнениях — с протоколированием и без; аппарат соответствует ГОСТ Р ИСО 12176-2-2011, сборка локализована в России под контролем немецкого разработчика, гарантия 3 года, рекомендуемый генератор — 3 кВт;
- Gas Fusion EF-400 (20–400 мм) и WP100K — переход в большой диапазон по цене рабочего класса.
Магистральный класс (от 630 мм)
- Gas Fusion EF-630 и EF-800 — полевые машины для больших диаметров;
- ПРОСВАР ЭЛЕКТРО 630 (16–630 мм) — российский флагман линейки;
- Erbach H2 (16–630 мм и 16–800 мм) — оба исполнения есть с протоколированием и без;
- Nowatech ZERN и ZEEN серий 800, 3000, 4000, 5000 — широкий диапазон до 630 мм и выше; линейка ZEEN — исполнение с протоколированием, ZERN — без него; корпус IP 54, четыре способа ввода данных;
- RITMO ELEKTRA XL (20–1600 мм) — инверторная машина для магистральных трубопроводов высокого давления: 4000 протоколов, лазерный сканер, опциональный модуль GPS для геолокации стыков, напряжение сварки до 48 В или до 80 В под заказ, вес аппарата всего 6,75 кг;
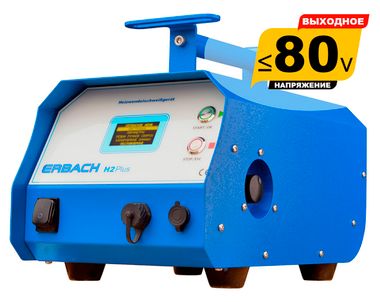
- Erbach H2 Plus (16–1600 мм) — максимальный диапазон каталога, также в двух исполнениях по протоколированию.
Сканеры как отдельный товар
Для машин, где считыватель идёт опцией, сканер докупается отдельно: в каталоге есть сканер для аппаратов Erbach и сканер для аппаратов Nowatech. Это важно учитывать при сравнении комплектаций: у ПРОСВАР ЭЛЕКТРО и RITMO ELEKTRA сканер в комплекте, у базовых исполнений Erbach H2 и Nowatech ZERN — за отдельную плату. Сопоставляйте не цену аппарата, а цену комплекта со сканером — это честное сравнение.
Смежные позиции и расходники
- Прибор для удаления оксидного слоя 32–500 — электрический скребок для подготовки торцов на диаметрах до 500 мм; на серийной работе экономит время против ручного скребка.
- Сварочный аппарат для полипропиленовых труб SVEL 950 — раструбная сварка ПП, не электромуфтовая технология: в категории он соседствует ошибочно, покупателю со штрих-кодом стоит фильтровать по назначению «Водопровод, Газопровод (НАКС)».
Как выбрать аппарат со сканером: четыре шага
- Определите максимальный диаметр. До 200 мм — компактный класс (ZERN-160, WP35K, ELEKTRA S, ПРОСВАР ЭЛЕКТРО 200). До 315–400 мм — рабочий (SOVET-315, Erbach H2 400). От 630 мм — магистральный (ELEKTRA XL, Erbach H2 Plus, ПРОСВАР ЭЛЕКТРО 630).
- Определите, нужно ли протоколирование. Водопровод и канализация — достаточно машины без протокола (ZERN, базовые Erbach H2). Газопровод — только исполнение с протоколированием (ZEEN, Erbach H2 с протоколом, ПРОСВАР ЭЛЕКТРО с функцией протоколирования, SOVET-315). Подробности — в статьях «Сварка газопроводов ПНД: требования и НАКС» и «Протоколирование сварки».
- Сверьте комплектацию со сканером. В комплекте (ПРОСВАР ЭЛЕКТРО, RITMO ELEKTRA, SOVET-315) или опцией (Erbach H2, Nowatech ZERN) — итоговая стоимость комплекта различается.
- Заложите расходники. Наконечники 4,0/4,7 мм, скребок, карта USB — в комплектах большинства машин; прибор для удаления оксидного слоя 32–500 докупается отдельно.
Частые ошибки
- Сварка без обезжиривания. Спираль оплавляет плёнку грязи, а не полиэтилен: шов выглядит монолитным, но течёт. Салфетка без ворса и спирт — обязательный расходник.
- Раннее снятие клемм. Пока муфта горячая, контакт и повторная сварка одинаково опасны: дайте стыку остыть до конца, не двигая соединение.
- Игнорирование ошибки сопротивления. Аппарат блокирует старт не зря: обрыв спирали или короткое замыкание внутри муфты нельзя «доварить» силой.
- Ручной ввод при неисправном сканере без проверки. Отказ считывателя — повод проверить его или считать код по цифрам вручную, а не брать режим «по памяти» из прошлой работы.
- Муфта с просроченным сроком годности. Материал фитинга стареет на складе, и режим из штрих-кода перестаёт соответствовать реальности — дата на коробке не формальность.
Полный ассортимент машин — в категории электромуфтовых аппаратов; если ваши сети — магистральные и напорные, посмотрите также стыковые сварочные аппараты и гид по выбору стыкового аппарата.