Сварочные машины для изготовления фасонных изделий
Описание
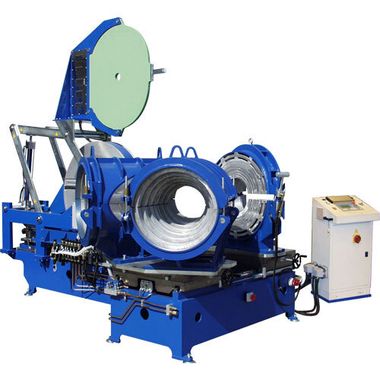
Сварочная машина для изготовления фасонных изделий — это оборудование цехового производства фитингов и соединительных деталей из отрезков пластиковых труб. На такой машине изготавливается то, что иначе пришлось бы покупать или заказывать у завода: отводы (гнутые сегментные колена), тройники и крестовины, Y-тройники, приварка патрубков к литым буртам под фланец и к литым отводам с короткой шейкой. Фасонное изделие собирается из сегментов трубы сваркой встык: прямые швы соединяют патрубки с готовыми литыми деталями, угловые швы — сегменты между собой.
Машины этого класса отличаются от обычных стыковых машин конструкцией зажимов: у них поворотные призматические зажимы, которые выставляются под угол сварки (0–45°, 90°), узкие хомуты для фиксации литых фасонных изделий с короткой шейкой или без прямых участков, фланцедержатели для зажима буртов под фланец и дополнительные комплекты зажимов под производство тройников и крестовин. Оснащение подбирается комплектами: зажимы, вкладыши и фланцедержатели идут как базовая и дополнительная оснастка под каждую операцию.
Сферы применения: цеха изготовителей фасонных деталей и монтажных организаций с собственным производством, объекты с нестандартной геометрией трассы, где заводские отводы не закрывают нужные углы, ремонтные участки с разовыми изделиями. Основа сегментного производства — труба ПЭ, ПП и ПБ с любым SDR.
В категории — две линейки. Первая — машины серии PL (KWH Tech): от механической PL-160 на 40–160 мм до CNC-машин PL 630, PL 800, PL 1200 и PL 1600 с рабочим диапазоном до 1600 мм. Вторая — базовые машины РОВЕЛД P 315 W3, P 500 W2 и P 630 W2 (Rothenberger) с поворотными зажимами до 22,5° и возможностью дооснащения под производство фитингов. Плюс разводные нагревательные элементы — расходная часть сварочного узла.
Как пользоваться
- Подготовьте сегменты и литые детали. Труба режется на сегменты с расчётом углов: отвод на 90° собирается из сегментов с угловыми швами 22,5° и 45° в зависимости от схемы раскроя. Литые отводы, муфты и бурты под фланец очищаются от стружки и проверяются на отсутствие сколов в зоне сварки.
- Зафиксируйте заготовки в зажимах. Для отводов сегменты зажимаются в поворотных призматических зажимах с выставлением угла; для приварки патрубка к литому изделию используется узкий хомут — его высота совпадает со стандартным широким, поэтому ось литой детали совпадает с осью трубы в соседнем хомуте. Тяжёлые детали подаются подъёмным средством: закрывание крупных зажимов без такелажа опасно и уводит оси.
- Выполните торцевание. Электроторцеватель выравнивает торцы и снимает окисленный слой: угловые швы требуют особо точной плоскопараллельности — перекос на сегменте усиливается к следующему шву и искривляет изделие.
- Нагрейте и осадите шов. Зеркало с тефлоновым покрытием вводится в рабочую зону, торцы нагреваются до расплава и осаживаются с контролем давления: на машинах с гидроприводом давление держит гидростанция, на CNC-машине цикл ведёт контроллер. Угловые швы осаживаются с учётом геометрии: усилие направляется перпендикулярно плоскости шва.
- Выдержите изделие до охлаждения. Каждый шов остывает под зажимом: на отводе из нескольких сегментов швы варятся последовательно, и каждый должен набрать прочность до поворота заготовки на следующий шов. Ускоренное охлаждение не применяется — внутренние напряжения в сегментном изделии критичнее, чем в прямом стыке.
- Проверьте геометрию готового изделия. Отвод контролируется по углу и овальности раструба, тройник — по перпендикулярности патрубка к магистрали: сегментная технология накапливает ошибки углов, поэтому контроль по шаблону обязателен перед отгрузкой.
Типичные ошибки: сварка сегментов из разных партий трубы (разный MFR даёт ослабленный шов), сварка без торцевания - без снятия окисленного слоя, поворот заготовки до охлаждения предыдущего шва, работа без подъёмного средства на диаметрах от 315 мм — деталь весит десятки килограммов, и «на руках» её не выставить. Сварочные режимы по стандартам DVS, CEN и ISO задаются по сварочным таблицам, входящим в комплект машин.
Классификация по характеристикам
- По рабочему диапазону диаметров — 40–160 мм: PL-160 — малые диаметры, механический привод, угловые швы до 30°; 315–500 мм: РОВЕЛД P 315 W3 и P 500 W2, PL 315 С и PL 400 — сегмент для коммунальных сетей; 315–630 мм: PL 630 CNC и РОВЕЛД P 630 W2 — основной цеховой класс; 800–1200 мм: PL 800 CNC и PL 1200 CNC — крупные магистральные изделия; 900–1600 мм: PL 1600 CNC — старший класс категории;
- По типу привода — механический (PL-160): ручное усилие, автономность, цех с малыми объёмами; гидравлический (РОВЕЛД P W2, PL с гидростанцией): контролируемое давление, серийное производство; CNC — высокая степень автоматизации: контроллер ведёт цикл, гидропривод выполняет осадку;
- По видам производимых изделий — прямые швы: приварка патрубков к литым буртам под фланец, литым отводам и редукционным муфтам; отводы: угловые швы 0–45° (у PL-160 до 30°); прямоугольные тройники и крестовины: угловой шов 90°; Y-тройники: два шва — 120–135° и 45–60°; у PL 630 CNC все четыре типа изделий производятся в едином диапазоне 315–630 мм;
- По степени автоматизации — неавтоматизированные механические машины (PL-160); гидравлические с цифровым блоком регулировки давления (РОВЕЛД P W2); машины CNC высокой степени автоматизации (PL 630–1600 CNC: версии средней автоматизации для этих типоразмеров не выпускаются);
- По питанию — 220 В: PL-160 (2,1 кВт) — обычная сеть цеха; 3×380 В: CNC-машины (от 23 до 59 кВт) — требуется промышленная сеть и выделенная мощность;
- По комплектации — базовая машина; полный комплект со всеми вкладышами; дополнительная оснастка: узкие хомуты и вкладыши к ним для литых изделий, фланцедержатели, комплекты зажимов для тройников (PC630Y, PC16MY и аналогичные), крестовин (PC630YY, PC16MYY) и Y-тройников (PC630W, PC16MW);
- По расходным узлам — разводные нагревательные элементы: сменные нагревательные платы с антиприлипающим ПТФЭ-покрытием, электронная регулировка и контроль температуры.
Каталог по брендам
- KWH Tech, серия PL — специализированные машины для изготовления фасонных изделий, основная линейка категории: PL-160 (механический привод, 40–160 мм, угловые швы до 30°, центратор 18,5 кг, комплект в деревянном сундуке, литые из алюминиевого сплава рама и хомуты), PL 315 С и PL 400, PL 500 C, PL 630 CNC (315–630 мм по всем типам изделий, гидропривод, торцеватель и зеркало с гидравлическим вводом, гидравлическое запирание призматических зажимов, мощность 23 кВт, масса базового комплекта 2200 кг), PL 800 CNC, PL 1200 CNC и PL 1600 CNC (900–1600 мм, два гидронасоса с переключением 50/100% производительности, мощность 59 кВт, масса базового комплекта 8000 кг). Типоразмеры 630 и 1600 выпускаются только в версии CNC;
- Rothenberger (РОВЕЛД) — базовые машины для производства отводов и тройников из ПЭ, ПП и ПБ: РОВЕЛД P 315 W3 (диаметры до 315 мм), P 500 W2 (315–500 мм с любым SDR) и P 630 W2 (до 630 мм). Особенности: поворотные основные зажимы до 22,5° в каждую сторону, встроенная гидростанция с цифровым блоком регулировки давления, рычаг с двумя режимами хода (быстрый — сведение зажимов, медленный — соединение торцов и выставление давления), направляющие штанги из закалённой нержавеющей стали, нагреватель 8 кВт с быстросъёмными платами и ПТФЭ-покрытием. Дополнительно на машину устанавливаются: прибор DATALINE для протоколирования, зажим для ориентации втулки под фланец, узкие зажимы для фитингов на установочных салазках и редукционные вкладыши;
- Разводные нагревательные элементы — сменные нагревательные платы сварочного узла с антиприлипающим покрытием: расходный узел, восстановление которого возвращает машине заводские режимы нагрева.
Как выбрать
- По диаметрам изделий. Считайте максимальный диаметр фасонных деталей вашего производства: до 160 мм — PL-160, до 500 мм — PL 315 С, PL 400, PL 500 C или РОВЕЛД P 315/P 500 W2, до 630 мм — PL 630 CNC или РОВЕЛД P 630 W2, до 1200–1600 мм — PL 800/1200/1600 CNC. Покупать класс «с запасом» на сегментном производстве неэффективно: масса и энергопотребление растут быстрее производительности.
- По типу изделий. Только приварка патрубков к литым деталям и редкие отводы — базовая машина РОВЕЛД P W2 с поворотными зажимами до 22,5°: дооснащается узкими зажимами и фланцедержателем по мере нужды. Серийное производство отводов, тройников, крестовин и Y-тройников — машины серии PL с полными комплектами зажимов под каждый тип изделия: у PL 630 CNC все типы изделий доступны в едином диапазоне диаметров.
- По объёмам производства. Разовые изделия под конкретный объект — механическая или базовая гидравлическая машина: ниже порог входа и требования к цеху. Серийный выпуск — CNC-машин: контроллер ведёт цикл по программе, каждый шов воспроизводим, качество партии стабильно. На типоразмерах 630 и 1600 CNC — единственный вариант.
- По инфраструктуре цеха. Проверьте питание и площадь до заказа: PL-160 работает от 220 В и весит около 70 кг в комплекте, CNC-машинам нужна сеть 3×380 В (от 23 до 59 кВт), а базовый комплект PL 630 CNC весит 2200 кг, PL 1600 CNC — 8000 кг: нужен фундамент, кран-балка или подъёмное средство.
- По расходной оснастке. Сразу закрывайте вкладыши под весь ходовой ряд диаметров: базовый комплект включает стандартные вкладыши, а вкладыши узких зажимов для литых изделий и зажимов под тройники покупаются отдельно — комплектами под каждый диаметр. Держите запасной нагревательный элемент: простой цеховой машины стоит дороже.
- По протоколированию. Если изделие идёт на ответственные сети — дооснастите машину прибором протоколирования: на машины РОВЕЛД устанавливается DATALINE, CNC-машины PL ведут запись циклов штатно. Документированный шов упрощает приёмку изделия заказчиком.
Купить сварочную машину для изготовления фасонных изделий в нашем магазине можно под весь диапазон цехового производства фитингов: от механической машины PL-160 на 40–160 мм для малых серий до CNC-машин PL 630, PL 800, PL 1200 и PL 1600 для выпуска отводов, тройников и крестовин диаметром до 1600 мм. Купить машину для производства отводов и тройников из ПЭ труб стоит цехам изготовителей фасонных деталей и монтажным организациям с собственным производством: сегментная сварка собирает отводы с угловыми швами 0–45°, прямоугольные тройники и крестовины со швом 90°, Y-тройники с двумя швами, а также выполняет приварку патрубков к литым буртам под фланец и литым отводам с короткой шейкой. Отличие машин для фасонных изделий от обычных стыковых — в оснастке: поворотные призматические зажимы с выставлением угла, узкие хомуты для литых деталей с короткой шейкой, фланцедержатели и комплекты зажимов под тройники, крестовины и Y-тройники. Купить базовую машину РОВЕЛД P 500 W2 стоит при разовом производстве: поворотные зажимы до 22,5°, встроенная гидростанция с цифровым блоком давления, направляющие из закалённой нержавеющей стали и возможность дооснащения прибором DATALINE для протоколирования. Для серийного выпуска берите CNC-машину: контроллер ведёт каждый шов по программе, и партия изделий выходит стабильного качества, а на типоразмерах 630 и 1600 мм CNC — единственное исполнение. Планируйте питание и подъёмные средства заранее: CNC-машинам нужна сеть 3×380 В, а базовый комплект старших моделей весит до 8000 кг. Поможем подобрать машину и комплект оснастки под ваши изделия: консультация по телефону и в мессенджерах, доставка по России.