
Технология стыковой сварки ПНД по шагам
Стыковая сварка — не «прижал и нагрел», а цикл с контролируемыми фазами. Нарушение любой из них — брак, который может проявиться не сразу, а через годы эксплуатации. Ниже — последовательность, которую требует ГОСТ Р 55276-2012 (официальный текст стандарта доступен в профильных базах; здесь — практическая логика).
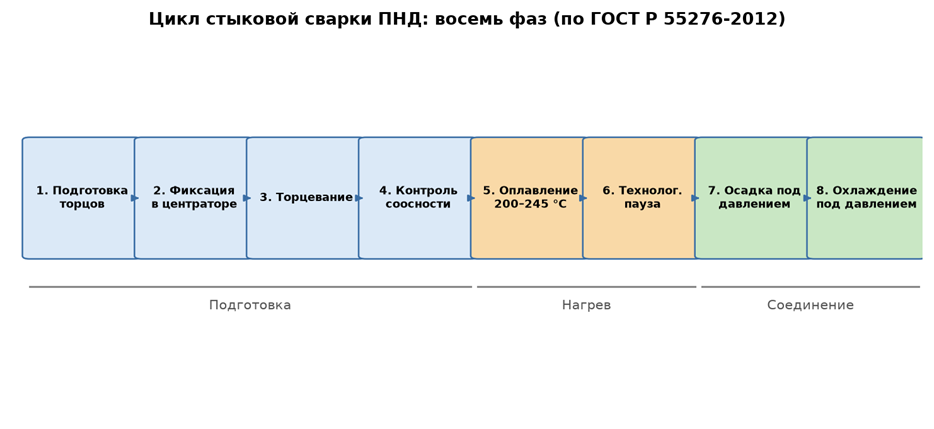
Схема цикла стыковой сварки ПНД: восемь фаз от подготовки торцов до охлаждения
Шаг 1. Подготовка торцов
Труба должна быть обрезана перпендикулярно оси. Концы очищаются от грязи и окисленного слоя — окисление полиэтилена на воздухе снижает свариваемость, свежую поверхность снимает торцеватель.
Шаг 2. Фиксация в центраторе
Трубы зажимаются в редукционных вкладышах: зазор между вкладышем и трубой — причина перекоса и смещения осей. Для каждого диаметра — свои вкладыши; комплект должен покрывать весь ваш диапазон (это же требование звучит в чек-листе гида).
Шаг 3. Торцевание
Торцеватель выравнивает оба торца одновременно — так контролируется соосность: между сведёнными торцами не должно быть видимого зазора. Пренебрегать электроторцевателем не стоит: подробности — в статье про ошибки сварщика.
Шаг 4. Контроль соосности и зазора
После торцевания — проверка: разница диаметров не более 10%, смещение осей — в пределах допуска стандарта, зазор по периметру — отсутствует.
Шаг 5. Оплавление
Зеркало (обычно с тефлоновым покрытием) нагревается до 200–245 °C — точное значение задаёт производитель труб. Трубы прижимаются к зеркалу с усилием прогрева, фаска расплавляется до заданного размера грата.
Шаг 6. Технологическая пауза
Зеркало убирается, торцы остаются открытыми — время ограничено: расплав окисляется на воздухе, и перерыв больше допустимого портит стык.
Шаг 7. Осадка
Трубы сводятся с усилием осадки: расплав соединяется, грат равномерно выдавливается по обе стороны шва. Давление задаётся по таблице производителя и зависит от SDR — связь описана в статье про SDR. На гидравлических машинах усилие держится автоматикой, на механике — оператором по динамометру.
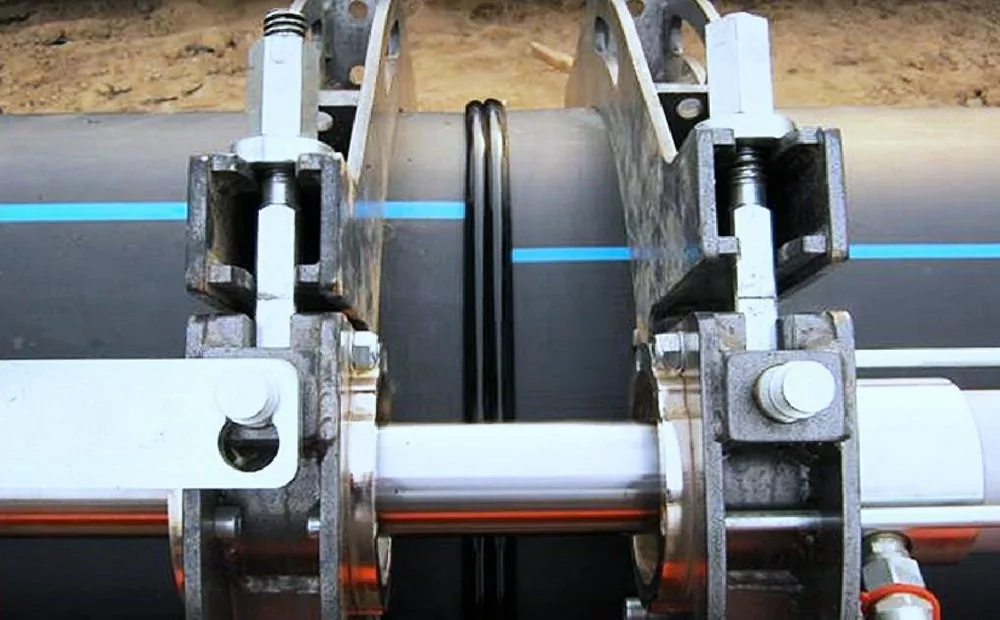
Шаг 8. Охлаждение
Стык остывает под давлением до кристаллизации полиэтилена. Извлекать трубы раньше — главная ошибка новичков: внутренние напряжения дают хрупкий шов. Охлаждать водой ускоренно не рекомендуется — деталь в статье об ошибках.
Контроль результата
Внешний осмотр: грат равномерный по окружности, без трещин и перекоса осей; смещение кромок — в допуске. На объектах с протоколированием параметры цикла сверяются с заданными значениями по записям блока (что фиксирует блок — в отдельной статье).
Аппараты для этой технологии — в категории стыковых сварочных аппаратов