
Почему бракуется стык ПНД: 10 ошибок сварщика
Стыковое соединение ПНД разрушается не внезапно, а по накопленным нарушениям технологии. Ниже — десять типовых причин брака, сгруппированные по этапам.
Подготовка
1. Грязный торец. Пыль и грунт на расплаве становятся включениями в шве. Торцы протираются чистой ветошью без волокон, рабочий участок закрывается от ветра и пыли.
2. Рез без торцевателя. Болгарка даёт рваный торец с заусенцами: соосность не проверить, площадь контакта нестабильна. Электроторцеватель — обязательный узел.
3. Овальность или зазор между трубами. Труба, провисшая в хранении, при сварке не даёт равномерного контакта — контролируйте до установки в зажимы.
Режим
4. Неверная температура. Ниже норматива — недогрев, выше — деградация полиэтилена и хрупкий шов. Зеркало с тефлоновым покрытием требует чистоты: налёт кокса искажает температуру контакта.
5. Перерасход времени прогрева. Расплав уходит вглубь стенки, осадка выдавливает его в грат — шов ослаблен. Время задаётся таблицей производителя труб.
6. Пропущенная технологическая пауза. Между снятием зеркала и осадкой расплав окисляется: пауза сверх допустимой — брак, хотя внешне стык выглядит нормально.
7. Пересос или недосос. Усилие осадки должно соответствовать таблице: пересос выдавливает расплав, недосос не сближает молекулярные слои. Подбор усилия — в статье про SDR.
Охлаждение
8. Раннее извлечение из зажимов. Полиэтилен кристаллизуется медленно: снятие давления до конца кристаллизации оставляет внутренние напряжения. Шов для внешнего глаза выглядит готовым задолго до фактической готовности.
9. Ускоренное охлаждение водой или холодной ветошью. Резкий градиент создаёт напряжения в зоне шва. Охлаждение — естественное, под давлением.
Следствие всего перечисленного
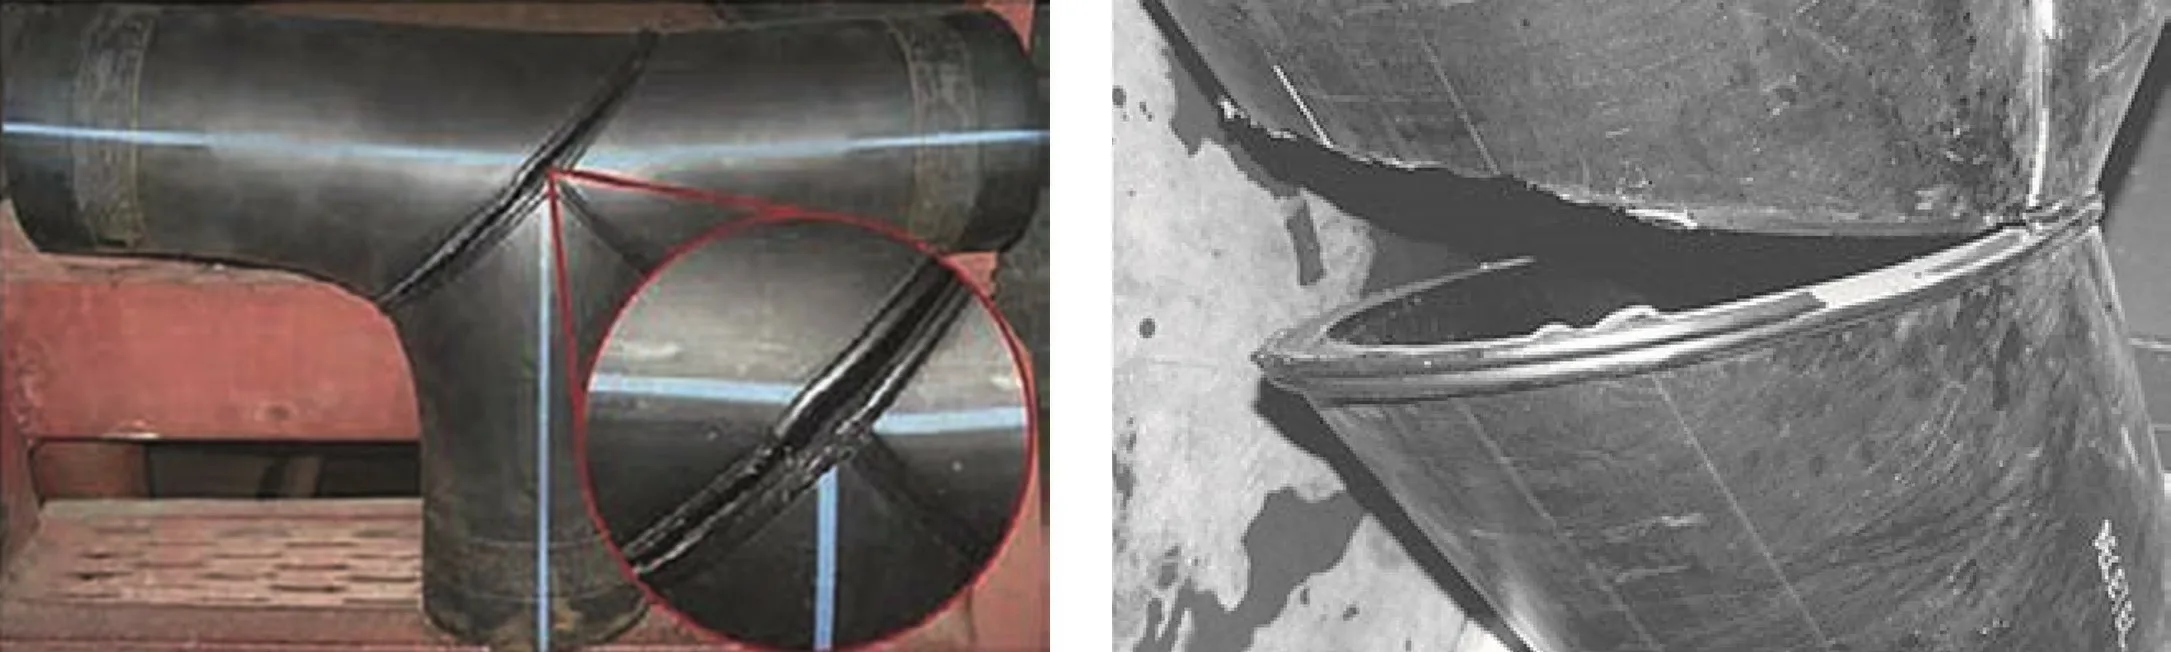
10. Хрупкое разрушение вместо пластического. Правильный стык при изломе рвётся по телу трубы, бракованный — по шву. Именно так на испытаниях отделяется качественная сварка от формальной; полный цикл с контролем каждой фазы — в технологии сварки по шагам.
Половина из этих ошибок снимается автоматикой: машины с протоколированием фиксируют отклонения давления и температуры по факту — обзор поддерживающих моделей собран в статье о протоколировании. Аппараты — в категории Стыковые сварочные аппараты