Зачем вообще нужен центратор при сварке труб
Фланцевый стык — самый требовательный узел трубопровода. Чтобы соединение служило, нужно совместить сразу три вещи: оси трубы и фланца, плоскости фланцев и отверстия под болты. Любой перекос по оси, наклон плоскости или смещение по окружности не дают шву лечь равномерно, а болты встают в отверстия с натягом — фланец либо не дотягивается, либо держит стык на двух-трёх болтах и течёт на первом опрессовочном испытании.
«На глаз» эту задачу не решают даже опытные сварщики: труба весит, фланец норовит съехать под собственным весом, а пока идёт прихватка — заготовки уже сместились. Сварочный центратор фиксирует соединяемые детали в правильном положении на весь цикл прихватки и сварки: оси совмещены, зазор ровный по всему периметру, шов ложится без перекосов, а отверстия под болты точно совпадают.
Внутренний или наружный центратор: что выбрать
Наружные центраторы (хомутовые зажимы, цепные прижимы) охватывают трубу снаружи. Это привычный формат, но у него есть слабые места именно на фланцевых стыках: хомут перекрывает зону шва, мешает доступу электрода или горелки по окружности, а на коротких врезках и обрезках трубы ему просто не за что охватиться.
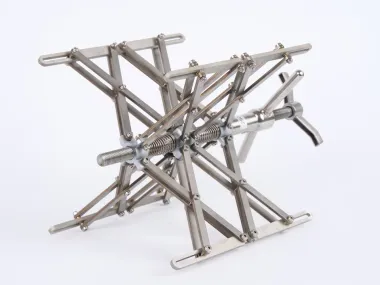
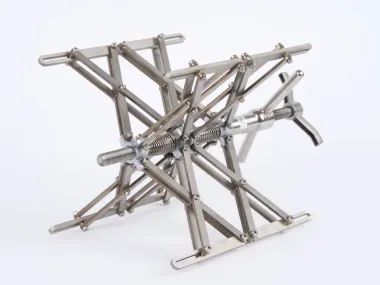
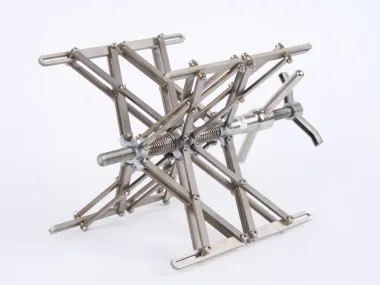
Внутренний центратор работает изнутри стыка: он устанавливается в трубу в зоне сварки и расклинивается внутри неё. Наружная поверхность трубы остаётся полностью свободной — сварщик ведёт шов по окружности без перестановок оснастки, а компактная конструкция проходит в ограниченном пространстве: у стен, в колодцах, между оборудованием, где наружный хомут просто негде развернуть.
Второе преимущество внутреннего принципа — соединение деталей разного диаметра. Расширяющиеся зажимы садятся в трубу изнутри и под фланец снаружи, совмещая оси даже тогда, когда наружный обхват физически невозможен.
Как работает винтовой внутренний центратор
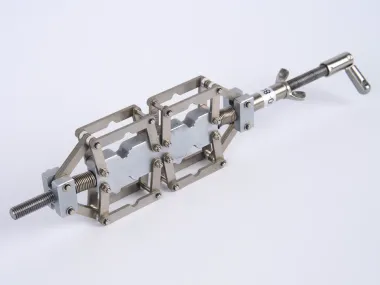
Конструкция простая и оттого надёжная — два расширяющихся зажима и винтовой привод:
- Нижний зажим — в трубу. Центратор вставляется внутрь трубы в зоне стыка, нижний расширительный зажим зажимается вращением ручки и фиксирует оснастку в трубе.
- Фланец — поверх верхнего зажима. Фланец помещается на верхний расширяющийся зажим, ручкой он расклинивается и центрируется относительно трубы.
- Стык зафиксирован. Оси совмещены, зазор по периметру ровный — можно ставить прихватки и варить.
Винтовой привод — ключевая деталь: зажим и разжим идут вращением ручки, плавно и без сложной настройки. Инструменту не нужны ни электричество, ни сжатый воздух — поэтому он одинаково работает в цехе, на стройплощадке и в полевых условиях, где розетки или пневмолинии под рукой нет. Внутренний центратор не мешает доступу к стыку снаружи, и сварщик проходит окружность без единой перестановки оснастки.
Почему для фланцевых стыков берут центратор из нержавейки
Оснастка при сварке фланцев постоянно касается кромок трубы и привалочных поверхностей фланца — а чистота этих поверхностей напрямую влияет на качество шва и герметичность соединения. Обычная углеродистая сталь ржавеет: с влажной площадки, из колодца или после хранения в гараже ржавчина с оснастки переносится на кромки и фланцы, и дальше этот след выходит дефектами в металле шва — порами и включениями. Центратор из нержавеющей стали ржавчину не переносит в принципе: контактные поверхности остаются чистыми, а сам инструмент рассчитан на регулярную эксплуатацию и годами не теряет вида и точности.
Как выровнять трубу и фланец соосно перед сваркой
Пошаговый порядок работы с внутренним центратором:
- Подготовьте кромки. Очистите торец трубы и привалочную поверхность фланца от грязи, ржавчины и масла — центратор выставит соосность, но грязная кромка всё равно даст дефект в шве.
- Наденьте фланец на трубу, если это свободный фланец, и заведите центратор в трубу в зоне стыка.
- Зажмите нижний зажим вращением ручки — центратор зафиксирован в трубе.
- Установите фланец на верхний зажим и расклиньте его: плоскость фланца выставляется перпендикулярно оси трубы, зазор между деталями — ровным по периметру.
- Проверьте совпадение отверстий под болты с ответным фланцем — пока стык в центраторе, смещение легко поправить, после прихватки — уже нет.
- Поставьте прихватки и сварите шов по окружности. Центратор изнутри не мешает наружному доступу — работайте без перестановок.
- Разожмите зажимы и извлеките центратор. На диаметрах от 40 мм стык уже набрал жёсткость прихватками; при работе с тонкостенными трубами дождитесь остывания шва.
Типичная ошибка — затягивать зажимы с перетягом на тонкостенной трубе: в таком случае перекос уже не выправить регулировкой. Затягивайте плавно, до плотной фиксации.
Как выбрать сварочный центратор для труб
- По диапазону диаметров. Это главный параметр: внутренний центратор расклинивается внутри трубы и работает в своём диапазоне. Практичная схема — серия с перекрывающимися диапазонами: одна линейка закрывает весь парк от 40 до 325 мм без «пропасти» между моделями. Так устроена линейка REDLI: 40–80, 80–180, 150–225 и 250–325 мм — соседние диапазоны пересекаются, и любая труба попадает минимум в одну модель.
- По типу центрирования. Фланцевые стыки и стеснённый доступ — внутренний центратор; обхват длинных прямых участков и стыковка трубы с трубой — наружные хомутовые зажимы. Для бригады, которая варит и то и другое, держите оба формата.
- По приводу. Механический винтовой привод не зависит от электричества и воздуха, зажимается за секунды вращением ручки и не требует настройки — оптимален для полевого и выездного монтажа. Пневмо- и гидроприводы берут там, где уже есть сети и нужен поток на заготовительном участке.
- По материалу. Для фланцевых стыков — нержавеющая сталь: чистота контактных поверхностей кромок и фланцев без переноса ржавчины. Для черновых задач на чёрном металле допустима обычная сталь, но для ответственных соединений нержавейка окупается.
- По весу и габаритам. Внутренние центраторы компактны — вес порядка 5 кг позволяет переносить инструмент вручную между стыками и поднимать его на высоту без подъёмной техники.
- По запасу диапазона. Берите модель так, чтобы самый ходовой ваш диаметр был не на краю диапазона, а в его середине: на краю зажим работает на пределе раскрытия и держит слабее.
Внутренний сварочный центратор — оснастка для соосного выравнивания трубы и фланца при сварке фланцевых соединений. Инструмент устанавливается внутрь трубы в зоне стыка и работает двумя расширяющимися зажимами: нижний зажимается в трубе, фланец садится поверх верхнего — оси совмещаются, зазор держится ровным по периметру, шов ложится без перекосов, а отверстия под болты точно совпадают. Винтовой механический привод зажимает и разжимает центратор вращением ручки — без электричества и сжатого воздуха, поэтому инструмент одинаково работает в цехе, на стройплощадке и на выездном монтаже. Корпус из нержавеющей стали не переносит ржавчину на кромки и фланцы — чистота контактных поверхностей сохраняется при регулярной эксплуатации. В интернет-магазине «Труборезофф.ру» вы можете купить внутренний сварочный центратор REDLI в четырёх диапазонах: 40–80, 80–180, 150–225 и 250–325 мм — вся линейка выполнена в едином формате с двумя расширяющимися зажимами и винтовым приводом, вес моделей около 5 кг, гарантия производителя 1 год. Подберём центратор под ваш диаметр и условия монтажа — консультация по телефону и в мессенджерах, доставка по России.