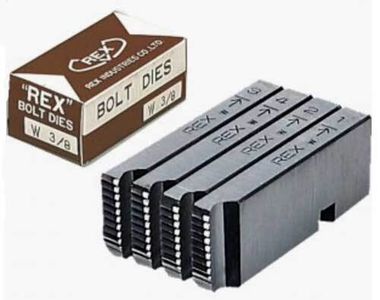
Резьба на шпильке — частая задача в мастерской: починить растянутую шпильку выпускного коллектора, сделать крепёж нестандартной длины, нарезать резьбу на прутке под самоделку. Плашка здесь не всегда лучший вариант: она часто уводит резьбу, заклинивает на длинных проходах и быстро тупится на нержавейке. Профессиональный путь — резьбонарезная головка с гребёнками. Разбираем, как нарезать метрическую резьбу на шпильке гребёнками с первого раза, а заодно считаем ресурс инструмента: HSS или стандартные гребёнки, и в какой момент их пора менять.
Почему гребёнки, а не плашка
Плашка режет резьбу всеми зубьями одновременно — небольшую регулировку диаметра дают только разрезные плашки, и она ограничена. Резьбонарезная головка работает иначе: в ней установлены три-четыре гребёнки, каждая из которых снимает небольшую часть профиля, а вместе они формируют полный виток. За счёт этого нагрузка на каждую кромку ниже, стружка отводится свободнее, а резьба получается чище и точнее.
У головок есть ещё три практических преимущества именно для шпилек:
- Точная настройка диаметра. Гребёнки настраиваются на размер по калибру, эталонной детали или кольцу — можно получить как резьбу по ГОСТ, так и профиль под конкретную гайку.
- Отвод после прохода. По окончании нарезания гребёнки расходятся и при обратном ходе не задевают нарезанную резьбу — шпильку не надо выкручивать, портя профиль.
- Скорость. На резьбонарезном станке REX FP50A с ручной головкой шпильки М8–М52 проходят за один рабочий ход при скорости 39 об/мин.
Подготовка шпильки под резьбу
От подготовки стержня зависит половина успеха. Порядок такой:
- Подобрать диаметр стержня. Металл при нарезании частично выдавливается, а не срезается, поэтому заготовку делают меньше номинала резьбы. Для метрической резьбы с крупным шагом на стали хорошо работает эмпирическая формула: (d_{ст} = d - 0{,}13P), где (d) — номинальный диаметр резьбы, (P) — шаг. По ней М10×1,5 точат на 9,8 мм, М12×1,75 — на 11,75–11,85 мм, М24×3 — на 23,6–23,75 мм. Слишком большой стержень сорвёт резьбу и перегрузит кромки, слишком маленький — даст прослабленный профиль.
| Резьба | Шаг, мм | Диаметр стержня, мм |
|---|---|---|
| М6 | 1,0 | 5,80–5,90 |
| М8 | 1,25 | 7,75–7,90 |
| М10 | 1,5 | 9,75–9,85 |
| М12 | 1,75 | 11,75–11,85 |
| М16 | 2,0 | 15,70–15,85 |
| М20 | 2,5 | 19,65–19,80 |
| М24 | 3,0 | 23,60–23,75 |
- Снять фаску на торце под углом 30–45°, высотой примерно равной глубине резьбы. Без неё гребёнки не «вцепятся» в заготовку и головка поведёт резьбу по спирали.
- Проточить стержень начисто, если он из проката: окалина и ржавчина на поверхности убивают кромки в первые витки.
Установка гребёнок в головку
Гребёнки маркируются номерами — и порядок их установки критичен. Для правой резьбы гребёнки ставятся по порядку номеров против часовой стрелки, для левой — по часовой: витки соседних гребёнок смещаются на 1/Z шага (при четырёх гребёнках — на четверть шага), так четыре кромки вместе формируют один профиль.
Перед установкой:
- очистите хвостовик головки и посадочное место от пыли и стружки;
- проверьте, что комплект гребёнок соответствует нарезаемой резьбе: у REX метрические комплекты идут по размерам М8, М10, М12 отдельно, смежные — пакетами 14–16, 18–22, 24–27 и так далее до М52;
- настройте диаметр по проходному калибру или эталонной гайке: поворот регулировочного кольца сводит или разводит гребёнки относительно оси.
Процесс нарезания: пошагово
- Зажмите шпильку в патрон или тиски с мягкими губками — стержень не должен провернуться.
- Смажьте зону резания. СОЖ — обязательный элемент: она охлаждает кромки, смазывает трение и вымывает стружку. Для стали — эмульсия или резьбонарезное масло; нарезка «на сухую» мгновенно «сажает» даже дорогие гребёнки. На станках REX масло подаётся автоматически, причём количество регулируется по нагрузке на головку — это заметно продлевает срок службы комплекта.
- Сведите гребёнки и наденьте головку на торец — фаска должна попасть в заходный конус гребёнок.
- Нарезайте с подачей, равной шагу резьбы. Головка либо подаётся принудительно, либо движется самозатягиванием — резьба сама втягивает инструмент. Не давите: если загонять головку силой, витки получатся перетянутыми, а кромки — просаженными.
- На длинных шпильках ломайте стружку: пол-оборота вперёд — четверть назад. На станке со сквозной подачей это не нужно, вручную — контролируйте усилие на рукоятке.
- Завершите проход. На автоматических головках гребёнки расходятся сами по упору или рычагу — шпильку снимают без обратного хода. Проверьте резьбу калибром-кольцом: ПР должен идти от руки до конца резьбы, НЕ — не навинчиваться больше чем на пару витков.
Ресурс гребёнок: REX HSS или стандартные, и когда менять
Теперь о главном вопросе экономии: сколько живёт комплект и что ставить.
Чем HSS отличается от стандартных гребёнок
Гребёнки делают из быстрорежущей стали (HSS), углеродистой инструментальной стали или с покрытием. Разница — в стойкости:
- Стандартные гребёнки REX из углеродистой стали (У7, У10) дешевле, но теряют твёрдость уже при нагреве кромки примерно до 200 °C: по сухой стали или на нержавейке кромки «садятся» за один-два прохода.
- Гребёнки REX HSS (например, REX из быстрорежущей стали) держат режущие свойства при температурах в зоне резания до 620–640 °C — эта температурная стойкость и есть главный аргумент в пользу HSS при серийной нарезке. Твёрдость стандартных марок (Р6М5/M2) — 63–65 HRC, у кобальтовых марок HSS-E (Р6М5К5/M35) — 65–67 HRC при теплостойкости до 630–640 °C, что особенно важно для нержавейки.
Ещё одно преимущество HSS — предсказуемый износ: кромка иступляется постепенно, а не выкрашивается внезапно. Мастер видит момент, когда пора перетачивать, а не ловит брак на детали.
Признаки того, что гребёнки пора менять
- Резьба «мохнатая» — по бокам витков остаются заусенцы, которые раньше снимались чисто.
- Приходится увеличивать усилие на рукоятке или подаче — тупая кромка трёт, а не режет, температура в зоне резания растёт.
- Стружка изменила цвет — посинела или почернела: перегрев, кромка теряет твёрдость прямо сейчас.
- Калибр перестал идти при неизменной настройке головки — профиль «заплыл» от износа по задней поверхности.
- Видимая площадка износа на задней поверхности зуба — порядок величины для переточки режущего инструмента — 0,2–0,3 мм.
Пытаться дожать «ещё одну деталь» затупленным комплектом — прямой путь к браку и, что хуже, к заклиниванию гребёнок на шпильке с обрывом зубьев.
Как продлить ресурс
Три фактора решают больше, чем марка стали:
- СОЖ без экономии. Автоматическая подача масла к гребёнкам — стандарт на станках REX именно потому, что смазка кромок кратно увеличивает стойкость.
- Скорость резания. Стойкость инструмента сильно зависит от скорости: чем выше обороты, тем быстрее растёт температура в зоне резания и тем быстрее садится кромка. При затупившихся гребёнках скорость нужно снижать, а не повышать.
- Чистота и переточка. Очистка от стружки и налёта, своевременная заточка — гребёнки перетачиваются многократно, и именно количество переточек отличает дорогой комплект от дешёвого по итоговой цене за виток.
Что выбрать
Для эпизодической нарезки М8–М12 на чёрной стали хватит и стандартных гребёнок. Если работаете регулярно, режете нержавейку или длинные серии — HSS-комплект окупается стойкостью и переточками: у REX ширина всех гребёнок 27 мм и посадка стандартизирована, поэтому комплект быстро меняется в головке 29002A/29082A и работает на станках REX серии 40A–100A.
Частые ошибки
- Заготовка по номиналу. Самая частая причина рваной резьбы и смятых кромок — пруток «в размер» резьбы без учёта выдавливания металла.
- Неправильный порядок гребёнок. Номера 1-2-3-4 по часовой при правой резьбе — и профиль «двоится».
- Сухая нарезка. Без масла даже HSS живёт в разы меньше.
- Заведённая головка. Гребёнки встают под углом к оси — резьба ведёт по спирали. Прижимайте головку к торцу до первого надёжного зацепа.
- Регулировка «на глазок». Диаметр настраивается по калибру, а не по ощущениям.
Итог:
Купить быстрорежущие метрические гребёнки REX стоит тем, кто нарезает метрическую резьбу на шпильках, болтах и прутках регулярно: ножи из японской быстрорежущей стали (HSS) держат режущие свойства при нагреве кромки до 620–640 °C, поэтому не «садятся» по сухой стали и нержавейке, где стандартные гребёнки тупятся за один-два прохода. Улучшенная геометрия режущих кромок даёт чистый отвод стружки — профиль не «двоится», резьба получается ровной и точной, а стойкость комплекта хватает на длинные серии.
Линейка закрывает резьбы от М8 до М52: размеры М8, М10 и М12 идут отдельными комплектами, смежные — пакетами 14–16, 18–22, 24–27, 30–33, 36–39, 42–45 и 48–52 мм. Ширина всех гребёнок — 27 мм, поэтому комплект меняется в резьбонарезной головке за минуту: гребёнки REX устанавливаются в головки 29002A и 29082A и работают на станках REX 40A–100A, а также на станках других производителей.
Гребёнки — расходник, который изнашивается быстрее головки и станка, поэтому запасной комплект нужен каждому, кто работает с резьбонарезным оборудованием. Менять ножи пора по объективным признакам: резьба стала «мохнатой», стружка посинела, усилие на рукоятке выросло — а не тогда, когда комплект заклинит на шпильке. Своевременная переточка кромок продлевает жизнь комплекта и снижает итоговую цену за виток резьбы.
Подберём гребёнки под ваш станок и тип резьбы, а также резьбонарезные головки, станки REX и расходники к ним: консультация по телефону и в мессенджерах, доставка по России.